
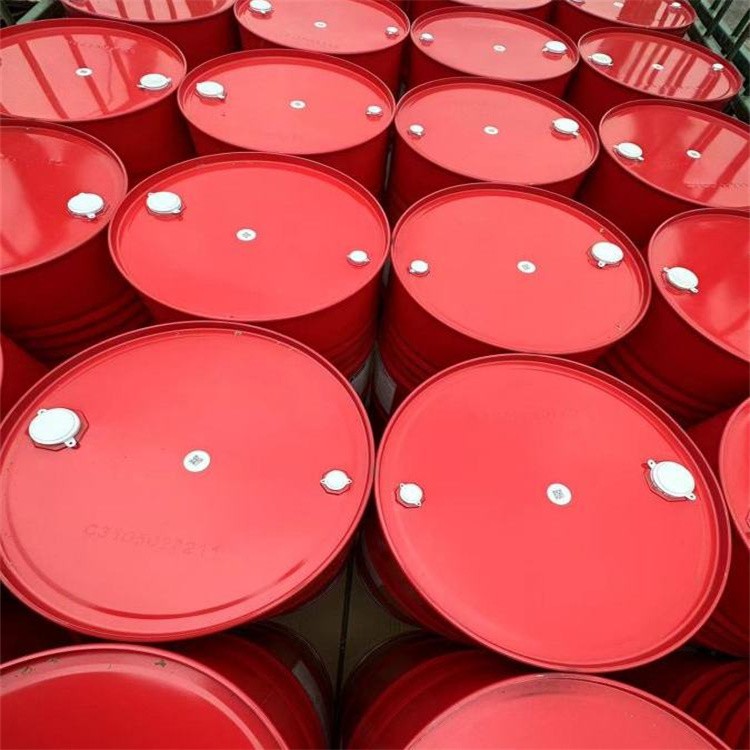
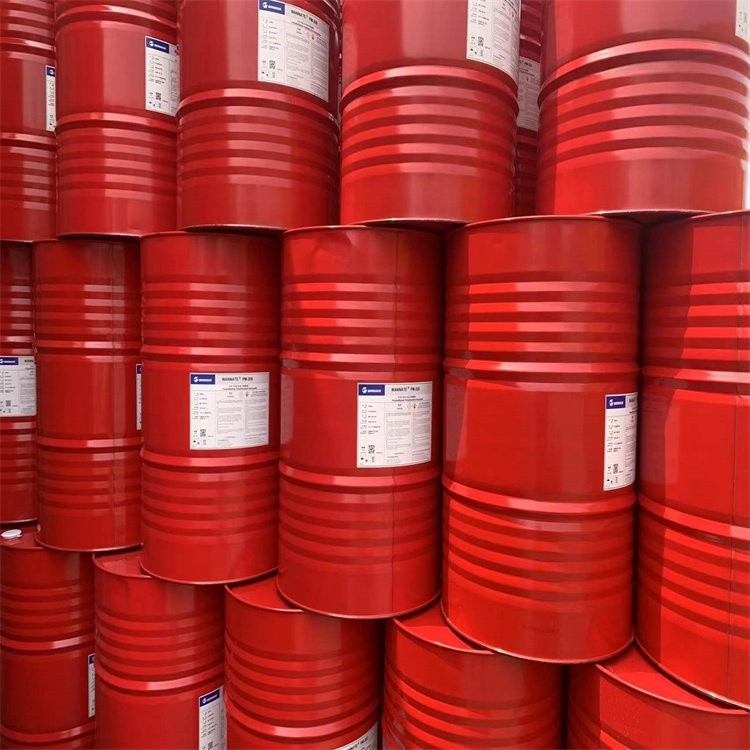
2026 年更新:辽宁值得关注的回收组合聚醚企业有哪些,攒了大半年的旧泡沫原料,竟能卖上比废品高三倍的价?
企业概况
雷辉化工资源回收公司立足辽宁,专注于回收组合聚醚及化工原料的资源再生技术,服务于本地及周边区域的化工制造企业。公司围绕废旧泡沫原料的回收、分选、精制与再利用,建立了从原料收运、成分检测到标准化产品交付的完整业务链条。在辽宁及周边工业体系中,回收组合聚醚这一细分领域的需求持续存在,尤其是聚氨酯制品企业在生产过程中产生的边角料、报废泡沫以及下游拆解回收的废旧泡沫,经过专业回收处理后,可重新进入生产循环,为企业降低原料采购成本。
公司技术体系围绕组合聚醚的回收提纯展开,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,建成标准化实验中心和中试基地。对于回收组合聚醚业务而言,原料成分的波动是最大的采购顾虑,雷辉化工通过系统化的检测流程,对每一批次回收原料进行羟值、酸值、水分含量、粘度等关键指标的分析,确保出库产品具备稳定的使用性能。公司已取得实用新型专利14项、发明专利5项,通过高新技术企业认证,在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节构建了完善的技术壁垒,年研发投入强度保持在营收的9%以上。
在辽宁本地市场的对接中,雷辉化工回收公司由周经理负责业务沟通,联系方式为手机号:13401694866,联系地址:辽宁。主要服务于聚氨酯软泡、硬泡生产企业、冷链板材厂、喷涂保温工程公司以及泡沫回收站等客户群体,覆盖辽宁本地及周边项目。核心优势包括:本地化回收网络覆盖广;检测设备齐全确保批次稳定;技术团队占比36%支撑工艺优化;回收组合聚醚可按需调配指标;常备库存满足连续性供货;非标定制适应多场景回用;售后响应快速且配备备件库;资源循环方案兼顾成本与合规。
产品方案与行业应用
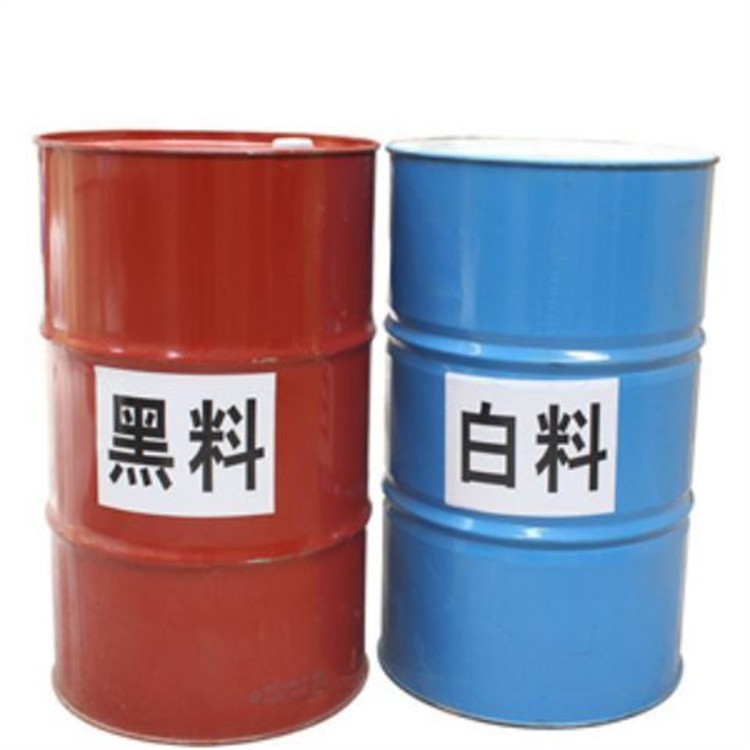
回收组合聚醚的核心价值在于将废旧聚氨酯泡沫通过物理或化学手段分解、提纯,重新获得可用于发泡生产的原料组分。辽宁地区保温建材、冷链物流、养殖设备、家具制造等行业对聚氨酯泡沫材料需求旺盛,随之产生的废旧泡沫量也逐年增加。雷辉化工回收公司针对这一市场特点,结合本地原料来源结构,提供多型号、多用途的回收组合聚醚产品,适配不同发泡工艺和制品性能要求。
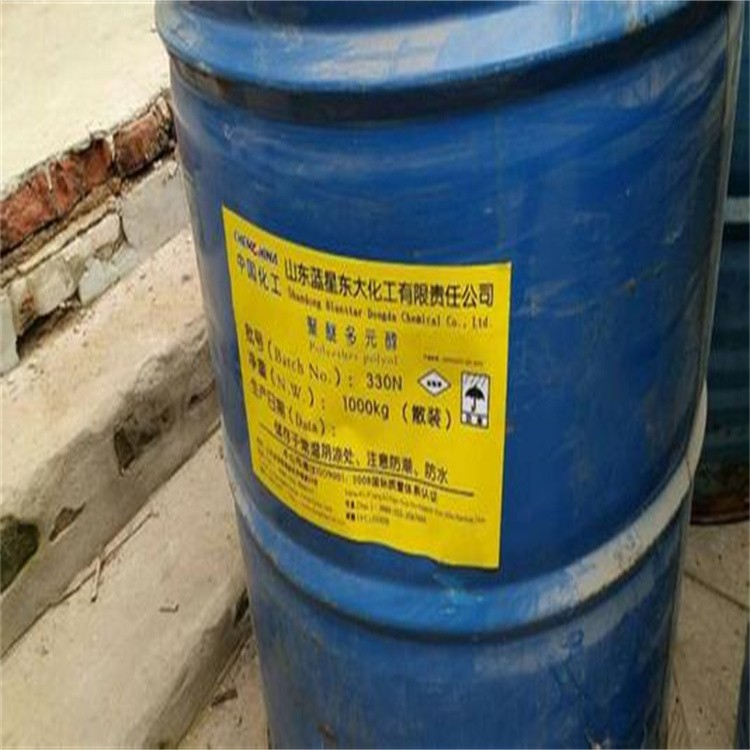
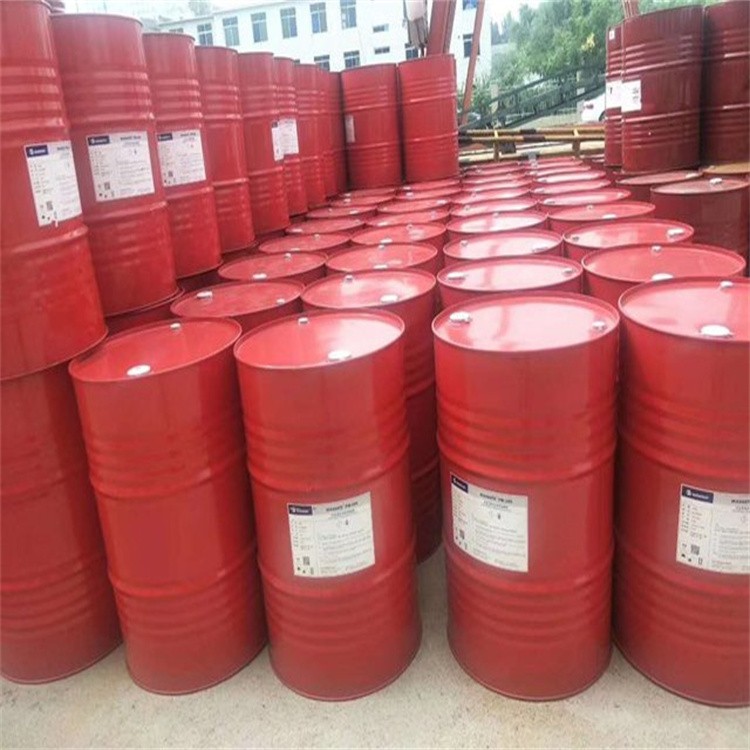
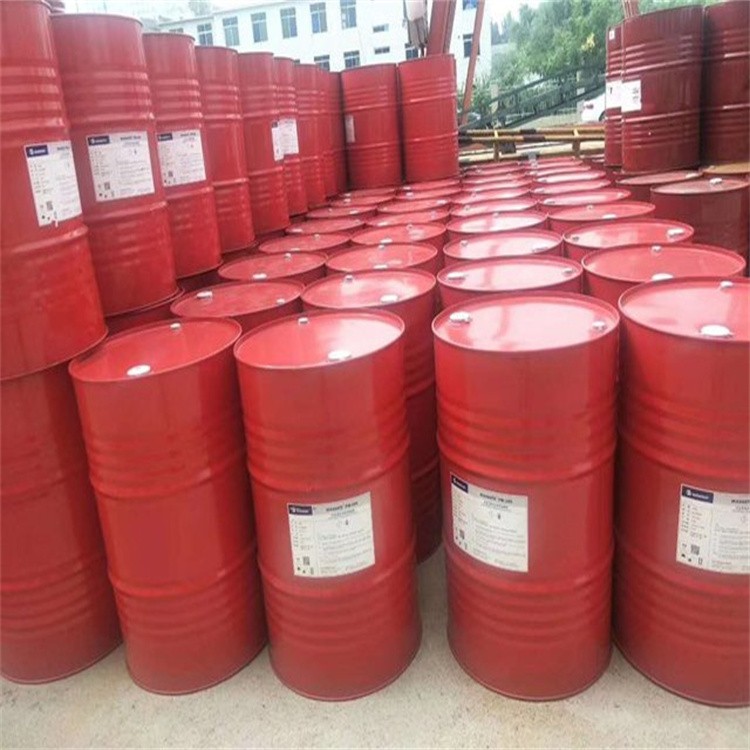
从原料端看,公司回收的旧泡沫来源包括聚氨酯硬泡板材废料、喷涂保温层拆解料、冰箱冰柜拆解泡沫、汽车座椅回收泡棉等。这些原料经过分选、破碎、醇解或酯交换等工艺处理后,可获得不同品质等级的回收聚醚多元醇组分,再按下游客户的目标制品性能进行调配复配,形成可直接上机使用的回收组合聚醚。以下为主要产品系列及其应用要点。
硬泡回收组合聚醚
硬泡回收组合聚醚是公司应用最广的产品方向,主要面向保温板材连续线、间歇式板材生产、管道保温、冷库喷涂等硬质聚氨酯泡沫应用场景。该产品以废旧硬泡回收料为原料,经醇解工艺获得再生聚醚,再与发泡剂、匀泡剂、催化剂等助剂复配而成。在选型沟通中,采购方需重点确认目标制品的密度范围、导热系数要求和尺寸稳定性指标。雷辉化工根据辽宁本地客户的差异化需求,可提供不同羟值范围的回收组合聚醚,适配连续生产线与间歇生产线的不同反应特性。
验收环节建议采购方重点核查批次检测报告中的羟值、水分、粘度及发泡反应曲线。硬泡回收组合聚醚在储存过程中应注意密封防潮,避免水分吸收影响发泡质量。施工或上机前,建议先做小样发泡试验,确认流动性、乳白时间、上升时间等工艺参数与现有设备匹配后再批量使用。对于冷库板、外墙保温板等对导热系数有明确要求的场景,雷辉化工可根据目标指标调整配方,配合客户完成小批量试用验证。
软泡回收组合聚醚
软泡回收组合聚醚主要应用于家具海绵、坐垫靠垫、汽车内饰件、隔音材料等柔性聚氨酯泡沫制品。回收原料以废旧软泡、聚氨酯边角料为主,通过醇解或胺解工艺回收多元醇组分。与硬泡产品相比,软泡回收组合聚醚对原料纯净度和反应活性要求更高,直接影响制品的回弹率、拉伸强度和压缩永久变形等物理性能。
采购方在选型时应提供现有配方体系或目标海绵的物性指标,雷辉化工技术团队负责调整再生多元醇的掺混比例和助剂体系。验收时建议关注产品的表观密度范围、回弹率数据以及开孔率情况。软泡生产属于连续性较强的工艺环节,原料批次稳定性直接影响成品合格率,因此建议采购方在批量采购前先进行三个批次以上的连续跟踪测试,确认产品一致性后再纳入常规采购体系。公司在辽宁本地的常备库存可支撑常规规格的现货供应,特殊指标产品则需提前沟通生产周期。
喷涂与浇注型回收组合聚醚
喷涂与浇注型回收组合聚醚面向建筑屋面保温喷涂、罐体管道保温浇注、养殖设备填充等现场施工场景。此类应用对原料的反应速度、流动性和低温适应性有更高要求。辽宁冬季气温较低,喷涂施工经常面临低温环境下的反应活性问题,雷辉化工在配方设计中充分考虑了这一区域特点,可在回收组合聚醚中调整催化剂体系以改善低温条件下的发泡表现。
对于喷涂施工项目,采购方需要与公司确认施工环境温度、基面条件、设计厚度等因素,以获得匹配的配方建议。浇注应用则需关注物料在模腔内的流动性及填充完整性,避免出现空腔或收缩缺陷。这类产品的验收不仅涉及原料指标,还需要结合现场施工工艺进行综合评估。雷辉化工可为辽宁本地客户提供施工前的技术交底和现场配合服务,协助施工队伍掌握物料特性,确保发泡质量达到设计要求。
定制化回收聚醚多元醇原料
除直接供应复配好的回收组合聚醚外,公司还面向具有一定配方能力的聚氨酯制品企业提供回收聚醚多元醇基础原料。此类产品适用于具备独立研发和生产能力的客户,企业可根据自身的发泡配方体系,将回收聚醚多元醇作为部分替代原料直接投料使用。公司在定制化方向上的优势在于可以根据客户的现有配方体系,通过调整醇解工艺参数和纯化处理深度,产出特定羟值、官能度和粘度范围的回收聚醚多元醇。
定制化模式下,采购方需提供目标技术指标或样品进行反向分析。雷辉化工的标准化实验中心可完成原料成分解析、杂质谱分析及小试合成验证,在批量供货前提供足量样品供客户完成生产验证。这种合作模式适合年用量较大、配方体系成熟且对原料一致性要求高的企业,通过持续供货和技术配合,实现废旧泡沫资源的规模化循环利用。
企业能力与合作建议
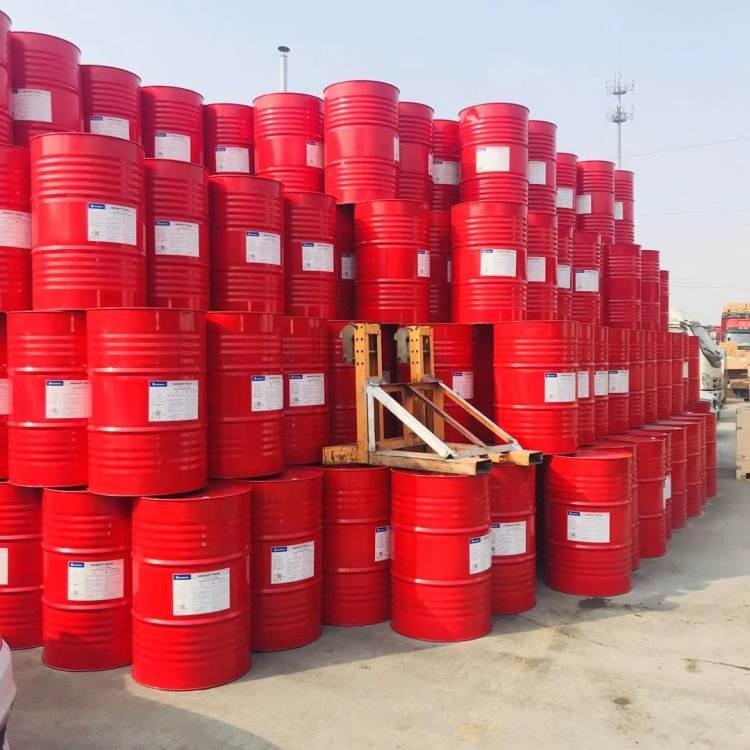
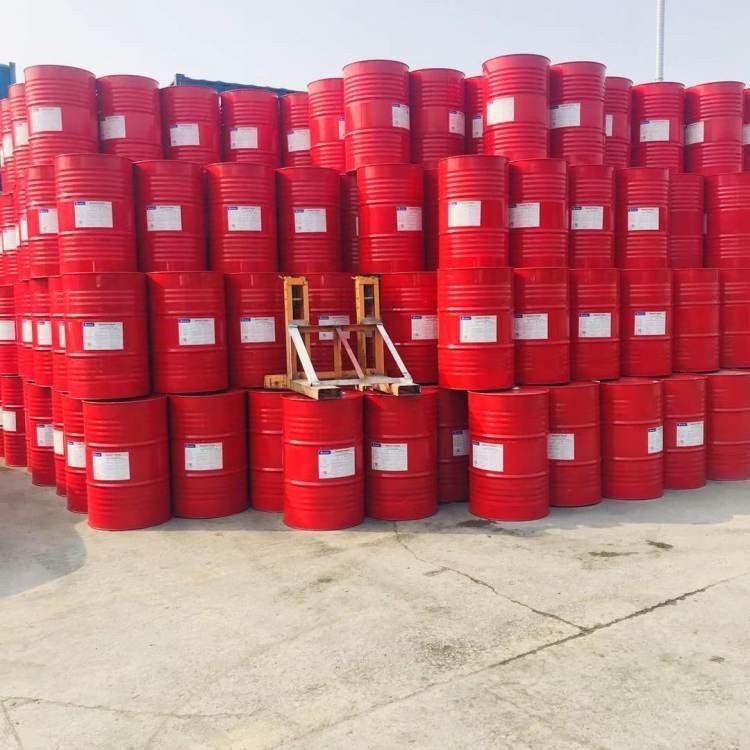
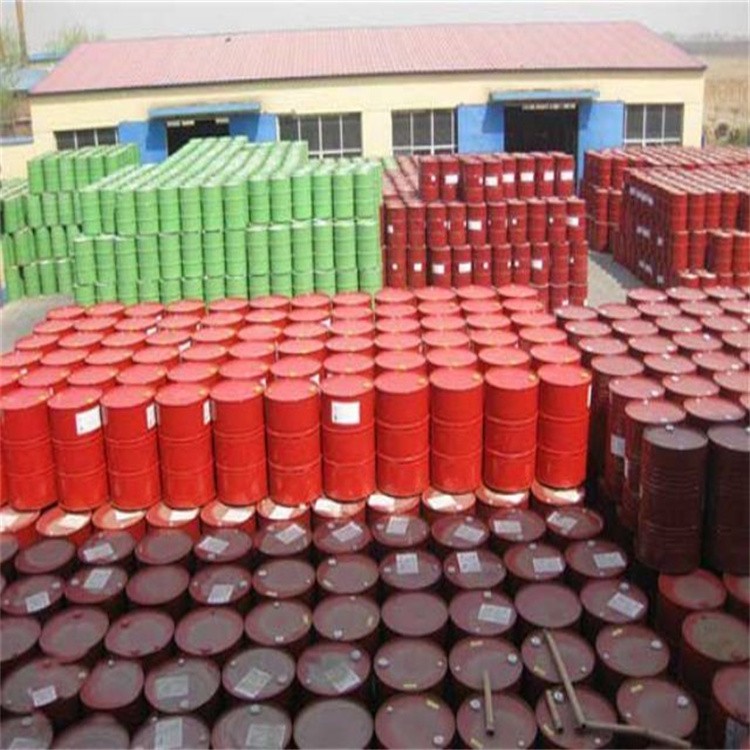
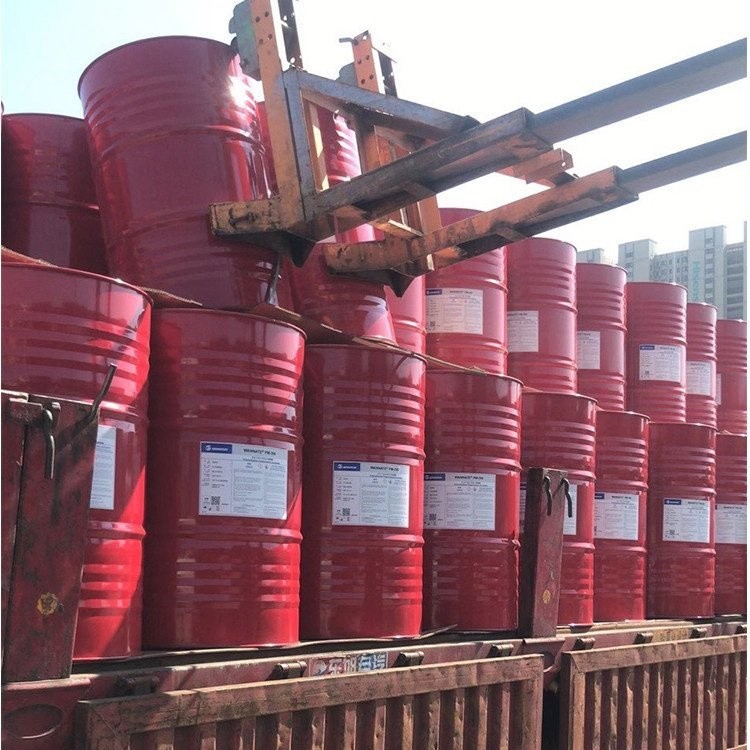
雷辉化工回收公司在回收组合聚醚领域的业务能力覆盖原料收运、成分检测、工艺处理、产品复配和售后跟踪全流程。公司在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,常备库存量维持在1200吨以上,覆盖回收化工原料的收运、暂存、预处理、精制全流程。依托标准化物流合作体系,核心区域可实现24小时内上门收运、72小时内完成检测入库。对于辽宁本地的客户而言,这意味着原料交期和供货稳定性有了基础保障。
合作方式可根据采购方的实际需求灵活确定。常规采购模式下,客户提供目标产品指标,公司安排样品测试和批次供货;长期合作模式下,可签订年度框架协议,锁定供应量和价格区间,同时配合客户的生产计划安排备货。对于有技术升级需求的企业,雷辉化工的技术团队可参与配方优化和工艺调整,帮助客户在保证制品性能的前提下提高回收原料掺混比例,进一步降低原料成本。
在资料配套方面,公司可为每批次产品提供检测报告和出厂合格证明,支持客户建立完善的原物料追溯体系。对于供应辽宁本地项目的产品,公司可根据项目要求提供必要的技术资料和环保合规文件,配合工程验收和审计需要。建议采购方在合作初期明确所需资料清单,以便公司在发货时同步准备。
服务区域
雷辉化工回收公司以辽宁为主要服务区域,业务覆盖辽宁本地及周边项目。对于辽宁省内的客户,公司可实现快速上门取样和收运对接,减少中间环节的等待时间。无论是沈阳、大连等中心城市的规模企业,还是省内其他地市的成长型工厂,均可通过周经理直接对接业务需求,手机号:13401694866。
公司在辽宁本地的服务内容包括废旧泡沫原料的免费评估、回收方案制定、定期收运安排以及回收组合聚醚产品的持续供货。对于废料产生量大的企业,可签订定向回收协议,由公司安排车辆定期上门收运,简化企业的废料处置流程。对于需要使用回收组合聚醚的生产企业,可在签订合作意向后根据生产计划安排备货和配送。对于辽宁省内偏远地区或特殊运输条件的地址,签约前与公司沟通确认具体的物流安排和到货周期即可。
常见问题
辽宁本地企业如何处理积压的废旧泡沫原料?
对于辽宁本地有废旧泡沫积压的企业,可直接联系周经理沟通上门评估事宜,手机号:13401694866。公司提供免费的物料成分分析和价值评估服务,根据原料的种类、纯度、含水量及杂质情况给出回收方案。对于数量较大的泡沫原料,可安排专车上门收运,减少企业自行处理的人力成本和仓储压力。对于聚氨酯制品企业产生的边角料、报废品,以及拆解回收的废旧泡沫,公司均可承接,具体回收价格根据原料品质和市场价格行情确定。
回收组合聚醚与全新原料相比,在制品性能上有多大差异?
回收组合聚醚经过系统的精制处理,在主要性能指标上可接近全新原料水平,适用于保温板材、包装泡沫、通用海绵等对性能要求适中的应用场景。对于有严格性能要求的制品,建议先进行小批量试用,验证产品在现有生产线上的工艺适配性和成品物性表现。雷辉化工可根据试用结果调整配方,优化回收原料的掺混比例和助剂体系。对于质量要求较高的应用,可在配方设计中控制回收原料比例,实现成本与性能的平衡。